خلفية المشروع ومواصفات المعدات
تتضمن دراسة الحالة هذه فرن نيترة أيونية ذكي بالكامل، طراز WDL-IV-75A، يعتمد على هيكل عمودي بوعاء واحد أحادي المحطة. الجهاز قادر على نيترة أيونية ونيترة أيونية ناعمة للفولاذ السبائكي، وفولاذ القوالب، والفولاذ المقاوم للصدأ.
يبلغ قياس منطقة العمل الفعالة لجسم الفرن 600 ملم في القطر و 800 ملم في الارتفاع، مع سعة تحميل قصوى تبلغ 400 كجم. يتراوح نطاق درجة حرارة التشغيل الشائعة من 500 إلى 600 درجة مئوية، مع عدم تجاوز درجة حرارة التشغيل القصوى 650 درجة مئوية. درجة الفراغ القصوى لا تزيد عن 6.7 باسكال، ومعدل ارتفاع الضغط لا يزيد عن 5 باسكال/ساعة، والوقت المطلوب للإخلاء من الضغط الجوي إلى الفراغ القصوى لا يتجاوز 30 دقيقة. لا يتجاوز ارتفاع درجة حرارة سطح غلاف الفرن 55 درجة مئوية.
في تسمية الطراز، يمثل IV الجيل الرابع من نظام التحكم الرقمي، ويمثل 75 متوسط التيار الأقصى لمصدر طاقة النبض عند 75 أمبير، ويمثل A النوع الذكي بالكامل الآلي.
العلاقة المطابقة بين الحجرة ذات الحجم الكبير وسعة مصدر الطاقة
من الطراز 30 أمبير إلى الطراز 75 أمبير، يزداد متوسط التيار الأقصى لمصدر طاقة النبض بمعامل 1.5، بينما يتوسع حجم الحجرة الفعال من حوالي 28 لترًا إلى حوالي 226 لترًا، وهو معامل يبلغ حوالي 8. يكشف هذا التغيير غير النسبي عن مبدأ تصميم معدات النيترة الأيونية: توسيع حجم الحجرة لا يتطلب زيادة تيار مصدر الطاقة بشكل نسبي مع الحجم، لأن طاقة التسخين للنيترة الأيونية تعتمد بشكل أساسي على مساحة سطح قطعة العمل وكثافة التيار المطلوبة، بدلاً من الحجم المكاني للحجرة.
يتراوح نطاق كثافة تيار التفريغ المتوهج غير الطبيعي المحدد في الاقتراح من 0.1 إلى 5 مللي أمبير/سم مربع. بناءً على هذا النطاق، بالنسبة لمجموعة قطع العمل بسعة تحميل تبلغ 400 كجم ومساحة سطح كبيرة نسبيًا، يوفر متوسط التيار الأقصى البالغ 75 أمبير هامش تصميم واضح للحد الأعلى لمساحة سطح قطع العمل المدعومة. في الوقت نفسه، يتم ضبط جهد خرج مصدر طاقة النبض باستمرار من 0 إلى 800 فولت بدون قفزة مفاجئة فوق 200 فولت، ويتم ضبط دورة العمل باستمرار ضمن النطاق من 10٪ إلى 85٪.
منطق تعديل دورة العمل لمصدر طاقة النبض
يُظهر تفريغ الغاز، كمصدر للطاقة، حملًا بخصائص مقاومة سلبية. قطعة العمل، التي تعمل ككاثود، يتأثر شكل سطحها وطريقة تكديسها بكثافة تيار السطح. تتمتع النيترة الأيونية بشرط عتبة أدنى: لتلبية كثافة التيار المطلوبة لتغطية متوهجة موحدة، قد تتجاوز طاقة التسخين الطاقة المطلوبة للحفاظ على درجة حرارة قطعة العمل. هذا التناقض بارز بشكل خاص لقطع العمل الرقيقة والخفيفة الوزن.
بعد أن يقدم مصدر طاقة النبض دورة عمل قابلة للتعديل، تساوي متوسط طاقة التسخين الجهد الذروي مضروبًا في التيار، ثم مضروبًا في دورة العمل. عن طريق تقليل دورة العمل، يمكن خفض متوسط طاقة التسخين مع الحفاظ على جهد ذروي كافٍ لدعم التغطية المتوهجة، وبالتالي حل التناقض المذكور أعلاه. هذه الآلية هي السبب الرئيسي وراء قدرة هذه السلسلة من المعدات على معالجة قطع العمل الثقيلة وقطع العمل الرقيقة والخفيفة الوزن في وقت واحد.
مسار التنفيذ لإطفاء القوس السريع هو كما يلي: استخدام مبدأ الحث الكهرومغناطيسي في دائرة التفريغ للكشف السريع عن إشارة القوس، ثم التحكم فورًا في المفتاح الإلكتروني عالي السرعة لدائرة التيار الرئيسية من خلال أجهزة المنطق الرقمي عالية السرعة، وإطفاء القوس في غضون 2 ميكرو ثانية.
تصميم العزل الحراري وتوحيد درجة الحرارة لجسم الفرن ذي الحجم الكبير
يعتمد أسطوانة الجرس على هيكل مزدوج الجدار مبرد بالماء ونظام تبريد متعدد القنوات لضمان توحيد درجة حرارة الفرن. البطانة العازلة الداخلية للأسطوانة مصنوعة من الفولاذ المقاوم للصدأ، بينما الجدران الداخلية والخارجية للأسطوانة مصنوعة من صفائح فولاذية كربونية عالية الجودة.
تم تجهيز جسم الفرن بطبقتين من دروع الحرارة المصنوعة من الفولاذ المقاوم للصدأ 304، كل طبقة بسمك 2 مم، وتم تركيب طبقتين من دروع الحرارة المصنوعة من الفولاذ المقاوم للصدأ 304 أيضًا على الجزء العلوي من لوحة قاعدة الفرن. مقارنة بتكوين درع الحرارة ذي الست طبقات في الحالة السابقة، فإن هذا الطراز يحتوي على عدد أقل من طبقات دروع الحرارة. ينبع هذا الاختلاف من التغيير في نسبة حجم الحجرة إلى مساحة السطح - تحتوي الحجرة ذات الحجم الكبير على مساحة تبديد حرارة أصغر نسبيًا، وتتناقص نسبة فقدان الحرارة وفقًا لذلك، لذلك يمكن تقليل عدد طبقات العزل بشكل مناسب مع ضمان التشغيل طويل الأمد في درجات الحرارة العالية.
يتم دعم لوحة الكاثود على قاعدة الفرن بثلاث مجموعات من الميكا المصبوبة عالية الجودة، مع ارتفاع قابل للتعديل. لوحة الكاثود مصنوعة من صفائح فولاذية كربونية بسماكة لا تقل عن 30 مم؛ إطار تثبيت صينية المواد الملامس لقطعة العمل مصنوع أيضًا من الفولاذ الكربوني عالي الجودة. تم تصميم جهاز توصيل الكاثود كتوصيل صلب لتجنب مشاكل السخونة الزائدة الناتجة عن وصلات التوصيل السريع غير المحكمة. يشمل هيكل الكاثود عزل PTFE للكاثود، وميكا عازلة للكاثود، ومقبس توصيل موصل الكاثود، وتركيبة توصيل الكاثود، وحلقة كابل مثبتة ببرغي M10.
تم إدخال ميزان حرارة مزدوج من لوحة قاعدة الفرن ووضعهما في منتصف لوحة الكاثود لمحاكاة رأس قياس درجة الحرارة. يُستخدم أحدهما للتحكم في درجة الحرارة بواسطة مصدر طاقة النبض الحراري الأيوني، والآخر متصل بجهاز الإنذار للمراقبة متعددة الاتجاهات لدرجة الحرارة. تم ترتيب ثلاث نوافذ مراقبة على المحيط الخارجي لغلاف الفرن للمراقبة متعددة الاتجاهات للظروف داخل الفرن.
نظام الفراغ والتحكم المغلق في الضغط
يُستخدم نظام الفراغ للتهيئة المسبقة لجسم الفرن ولتبديل الغلاف الجوي وتفريغ غازات العادم أثناء عملية النيترة. تتكون مجموعة المضخات من مضخة ريش دوارة واحدة من طراز 2X-15، ومضخة فراغ كهرومغناطيسية واحدة مع صمام نفخ، وصمام فراشة عالي الفراغ واحد. مضخة الريش الدوارة هي وحدة من سلسلة Guangdong Xunda 2X، مقاومة لتآكل غاز العملية، ويتم التحكم فيها بواسطة محول تردد، ومجهزة بصمام فراشة عالي الفراغ GI-50 كصمام تحكم رئيسي.
مبدأ التحكم المغلق في الضغط هو كما يلي: يقيس جهاز إرسال الضغط ضغط الفرن ويخرج إشارة تيار قياسية إلى وحدة التحكم الرقمية. تقوم وحدة التحكم بإجراء حسابات PID بناءً على قيمة الضغط المحددة والقيم المسجلة في الوقت الفعلي، ثم تخرج إشارة تيار قياسية إلى محول التردد. عن طريق ضبط سرعة محرك مضخة الفراغ، يتم ضبط سرعة الضخ، وبالتالي الحفاظ على ضغط الفرن ثابتًا عند قيمة العملية المحددة. تحقق طريقة التحكم هذه دقة تحكم في الضغط تبلغ ± 1 باسكال. يقلل الاستخدام المشترك لمضخة الفراغ ومحول التردد بشكل كبير من التآكل الميكانيكي لجسم المضخة أثناء التشغيل، ويمكن أن يؤدي التشغيل طويل الأمد بسرعة منخفضة إلى إطالة العمر الخدمي بشكل كبير.
يقيس قياس الفراغ جهاز إرسال ضغط مطلق بالحجاب الحاجز السعوي من طراز ZJ-1C، بنطاق من 0 إلى 1000 باسكال، خرج من 4 إلى 20 مللي أمبير، وإمداد طاقة من 15 إلى 30 فولت تيار مستمر. لا يتأثر مقياس الفراغ هذا بنوع وتركيب الوسط المقاس، ويتم عرض القيمة المقاسة بواسطة جهاز عرض رقمي ويشارك في التحكم في ضغط الفرن.
أنظمة توزيع الغاز ومياه التبريد
يُستخدم نظام توزيع الغاز للتحكم في إدخال غاز العملية إلى الفرن. تشمل مصادر الغاز النيتروجين والهيدروجين وغازات العملية الأخرى، التي يوفرها المستخدم. تمر الغازات عبر مقاييس التدفق الكتلي ثم يتم إدخالها إلى جسم الفرن من خلال خزان خلط مخصص وفقًا لصيغة العملية. تم تجهيز هذا الطراز بمقياسين للتدفق الكتلي مخصصين، يتحكمان في تدفق النيتروجين والهيدروجين بشكل منفصل - وهذا هو الاختلاف الرئيسي عن تكوين مقياس التدفق الواحد للطراز 30 أمبير، والذي يتوافق مع المتطلبات الأعلى لدقة تعديل تركيبة الغلاف الجوي في حجرة ذات حجم كبير.
مقاييس التدفق الكتلي هي وحدات يابانية من سلسلة HORIBA S500، مع وقت استجابة أقل من 0.3 ± 2٪ ثانية من حالة الإغلاق الكامل إلى الوصول إلى نقطة الضبط عند بدء التحكم وعند تغيير نقطة الضبط أثناء التحكم. يغطي نطاق التحكم من 1 إلى 100٪ من المقياس الكامل، ويعمل من مصدر طاقة واحد عالمي 24 فولت تيار مستمر، مع عزل دائرة الطاقة الداخلية عن دوائر الإدخال والإخراج.
متطلبات مياه التبريد: درجة حرارة مياه المدخل لا تتجاوز 31 درجة مئوية، ضغط مياه المدخل من 0.15 إلى 0.25 ميجا باسكال، ومعدل تدفق إجمالي يبلغ 20 متر مكعب/ساعة. تم تجهيز كل فرع من فروع مياه التبريد بصمامات مدخل ومخرج منفصلة. جميع أنابيب مياه التبريد والصمامات والتجهيزات المرفقة بالمعدات مصنوعة من الفولاذ المقاوم للصدأ. تم تركيب مقياس ضغط تلامس كهربائي على أنبوب المدخل الرئيسي للإنذار في حالة وجود ضغط مدخل غير طبيعي. تم تركيب صمام مدخل مياه احتياطي عند أنبوب مدخل المياه الرئيسي، متصل بأنبوب مياه الصنبور الخاص بالمستخدم، بحيث يمكن تبريد جسم الفرن بمياه الصنبور في حالة انقطاع مفاجئ للطاقة أو انقطاع المياه.
بنية الحلقة المغلقة ثلاثية المعلمات لنظام التحكم
يستخدم نظام التحكم وحدة تحكم منطقية قابلة للبرمجة من سلسلة FX3G وشاشة لمس Kunlun Tongtai TPC1231Ni كمركز تحكم رئيسي. تتمتع وحدة التحكم المنطقية القابلة للبرمجة بسعة ذاكرة برنامج تبلغ 32 ألف خطوة، وسرعة معالجة تعليمات أساسية تبلغ 0.21 ميكرو ثانية، وواجهتي اتصال عالي السرعة (RS422 و USB). الشاشة التي تعمل باللمس هي شاشة TFT LCD مقاس 12 بوصة بدقة 1920 × 1080، تعمل باللمس المقاوم رباعي الأسلاك، بتردد رئيسي 1 جيجاهرتز، وبرنامج تكوين McgsPro مثبت مسبقًا.
يعتمد النظام بنية رقمية بالكامل لإدارة مركزية متعددة المهام وتحكم موزع، قادرة على تحقيق تحكم مغلق بثلاثة معلمات رئيسية في النيترة الأيونية في وقت واحد: دقة التحكم في درجة الحرارة ± 1 درجة مئوية، ودقة التحكم في الضغط ± 1 باسكال، ودقة التحكم في التدفق ± 0.5٪.
يستخدم التحكم في درجة الحرارة وحدات تحكم رقمية يابانية من سلسلة Shimaden SRS13 مع تنظيم PID، لتشكيل نظام تحكم مغلق لدرجة الحرارة مع دائرة التحكم في درجة الحرارة وميزان الحرارة. يستخدم التحكم في الضغط أيضًا وحدات تحكم رقمية من سلسلة Shimaden SRS13، لتشكيل نظام تحكم مغلق للضغط مع محول تردد ومستشعر ضغط.
في وضع التشغيل الآلي، يبدأ النظام تلقائيًا مضخة الصيانة ومضخة التفريغ المسبق، ويفتح صمام الحاجز وصمام الملف اللولبي لسحب الفراغ. بمجرد وصول الفراغ إلى ضغط العمل لتنشيط التفريغ المتوهج، يتم تنشيط جهد التفريغ المتوهج والتسخين بمساعدة المقاومة تلقائيًا لإجراء عملية القوس الأولي وتنظيف قطعة العمل. بعد انتهاء القوس، يدخل النظام تلقائيًا مرحلة التسخين، ويقوم تلقائيًا بضبط معدل التدفق والضغط والجهد ودورة العمل والتيار وفقًا لخطوات تصميم منحنى العملية. عندما تصل درجة الحرارة إلى درجة حرارة العملية، يدخل النظام مرحلة الحفاظ على درجة الحرارة، ويحافظ عليها وفقًا لوقت الاحتفاظ بالعملية المحدد. بعد فترة الاحتفاظ، يقوم النظام بإيقاف تشغيل مضخة الفراغ وجميع الصمامات على خط أنابيب الاستخراج. بمجرد انخفاض درجة حرارة الفرن إلى درجة الحرارة المحددة، يتم إيقاف تشغيل جميع المفاتيح تلقائيًا، ويدخل النظام في حالة توقف.
I. خلفية المشروع وموقع تطبيق المعدات
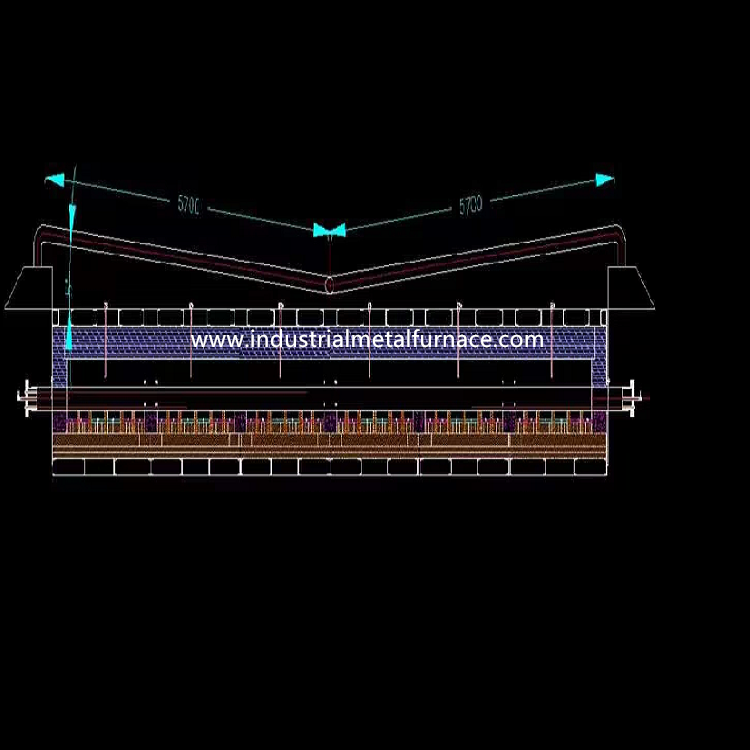
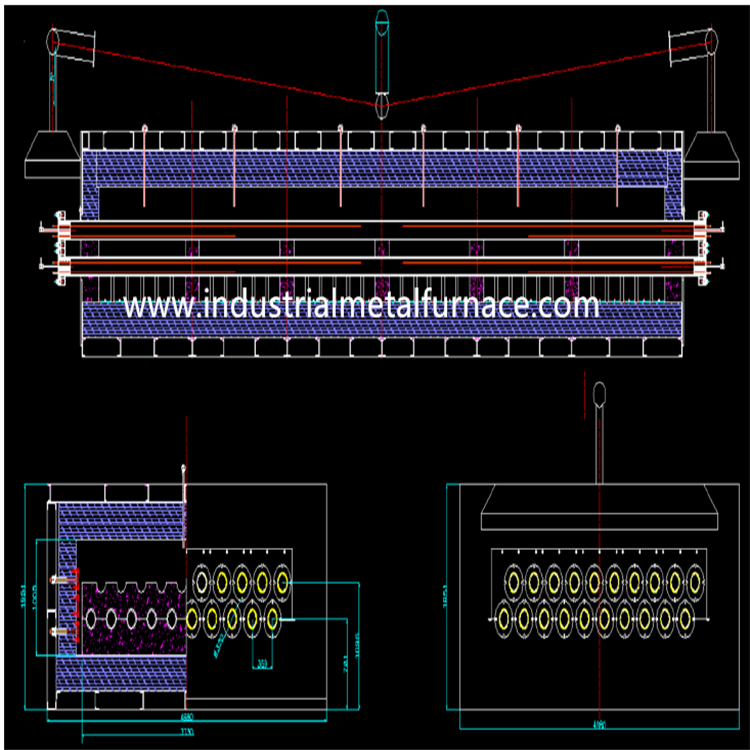
تتضمن هذه الدراسة الحالة فرن إزالة الدهون والكربون، النموذج RT3-360-5، فرن يعمل بالدورة بقياس عمل غرفة طولها 6000 مم، وعرضها 2000 مم،000 ملم في الارتفاعهذه المعدات تخدم غرضين: أولاً، إزالة الزجاجات المعدنية والأنابيب ذات الأقطار المختلفة؛ ثانياً،حرق العزل المطاطي والغلاف الداخلي للأسطوانات والأنابيب ذات القطر المختلف في عمليات الكربون.
السمة المشتركة لهاتين العمليتين هي أن قطع العمل تحتوي على مواد عضوية أو بوليمر داخلها التي تحتاج إلى إزالة ، ويجب تفريغ منتجات الاحتراق على وجه السرعة.قطع العمل نفسها هي هياكل أسطوانية مطولة، مما يفرض متطلبات عالية نسبيا على توحيد درجة حرارة الفرن.
المعلمات التقنية الرئيسية وتكوين الطاقة
السلطة الاسمية للمعدات هي 500 كيلوواط ، قابلة للتعديل ضمن نطاق نسبة مئوية ؛ الجهد الاسمية 380 فولت ، ثلاثي المراحل 50 هرتز. معدل التسخين عند الحمل الكامل قابلة للتعديل من 20 إلى 80 درجة مئوية في الساعة ،وفترة تسخين الفرن الفارغ لا تتجاوز 90 دقيقة.وحدة درجة حرارة الفرن خلال مرحلة الاحتفاظ لا تتجاوز ± 5 درجة مئوية. أداة التحكم في درجة الحرارة هي Shimaden SRS13A اليابانية بدقة لا تزيد عن ± 1 درجة مئوية.طريقة التحكم في درجة الحرارة تجمع بين واجهة بشرية آلة بشاشة تعمل باللمس مع جهاز Shimaden الذكي ومُنظم الطاقة للتحكم في تنظيم الجهد PID.
العناصر التدفئة هي شريط مقاومة سبيكة عالية المقاومة 0Cr25Al5 التي تنتجها مجموعة Shougang ، ومعالجة إلى بنية موجية باستخدام قالب خاص ومرتبة على خمسة أسطح:على جانبي الفرن، باب الفرن، الجدار الخلفي، وقاع الفرن. يتم تعيين عدد مناطق التحكم في درجة الحرارة في 4، مع كل منطقة مجهزة بشكل مستقل مع عداد أمبريات، فولت متر،ومؤشر تشغيل / إيقاف لسهولة تحديد موقع الخطأ.
مادة عزل جسم الفرن هي ألومنيوم سليكات عادي من القطن الصلب المقاوم للنيران بسماكة 240 مم.مادة آلية توجيه الهواء الفرن هو 304 الفولاذ المقاوم للصدأ مع سمك 2 ملممادة لوحة أسفل الفرن هي فولاذ صب CrMnN بسماكة 30 ملم ، في شكل شريط.
III. هيكل الغطاء و منطق توفير الطاقة
يستخدم الغطاء بطانيات من الألياف المقاومة للحرارة القياسية من السيليكات الألومنيسيليكات ، والتي تمت معالجتها خصيصًا إلى هياكل صفائح كبيرة بسعة 230 كجم / متر مربع ،مصنوعة من قطعة من الحديديتم ترسيخ وحدات القطن الألياف إلى الهيكل الصلب لجسم الفرن باستخدام SUS304 الفولاذ المقاوم للصدأ
وزن غطاء من الألياف بالكامل هو ما يقرب من ثلثي جسم فرن الطوب الصلب.والنتيجة المباشرة لهذا الاختلاف في الوزن هي انخفاض كبير في حمولة الهيكل الصلبالمرجعية المقارنة الواردة في الاقتراح هي أنه، بموجب نفس المواصفات، الهيكل المصنوع من الألياف بالكامل يوفر حوالي 30٪ طاقة أكثر من فرن المقاومة القائم على الطوب.هذا الرقم هو قيمة هندسية تجريبيةوتعتمد وفورات الطاقة الفعلية على ظروف التشغيل مثل حالة ختم الفرن، منحنى التدفئة، ومعدل الحمل.
الهياكل المقاومة للحرارة من الألياف كلها لديها مقاومة جيدة للصدمات الحرارية ، ويمكن أن تتحمل التسخين والتبريد السريع ، ولديها عمر خدمة أطول من الهياكل من الطوب.
IV - جهاز التدفئة وهيكل التعليق
تعتمد عناصر التدفئة بنية تعليق متقدمة ذات كفاءة إشعاعية عالية ، مما يعزز تبادل الحرارة داخل الفرن ، ويحسن كفاءة التدفئة في الفرن ،و تمديد عمر عنصر التدفئةيتم معالجة شرائط المقاومة من 0Cr25Al5 إلى هيكل موج، مريحة لتركيب وصيانة.
V. هيكل باب الفرن وآلية الختم
يستخدم باب الفرن هيكل إطار فولاذي مع ألياف مقاومة للحرارة كمادة عازلة للحرارة ، يتم تثبيته بنفس الطريقة التي يتم تثبيتها في جسم الفرن.يتم تجهيز باب الفرن مع آلية رفع كهربائية 2 طن، مع الرفع الكهربائي المثبت فوق إطار بوابة الفرن. سرعة رفع الباب هي 8 م / دقيقة.
يستخدم إغلاق باب الفرن آلية كامي للضغط التلقائي جنبا إلى جنب مع جهاز الختم الناعم ، مما يضمن أن يختم الباب تلقائيًا ضد جسم الفرن.وظيفة آلية الختم هذه هي ضمان إغلاق الفرن طوال الإنتاج، منع هروب غازات الفرن عالية درجة الحرارة، وتحسين بيئة العمل، وكذلك ضمان توحيد درجة حرارة الفرن وتعزيز كفاءة استخدام الطاقة.هذا الجهاز الختم بسيط في البنية، آمنة وموثوقة وسهلة الصيانة ، وقد تم التحقق منها على مر السنين في إنتاج أفران نوع عربة القطن المصنوعة من الألياف الكاملة.
فيما يتعلق بحماية السلامة ، يتم تجهيز كل من السير العلوي والسفلي لأبواب الفرن بآليات الحد الأمني المزدوجة ، إلى جانب جهاز قفل مع عربة الفرن.يتم قطع طاقة التدفئة تلقائيًا في اللحظة التي يتم فيها فتح باب الفرنمفاتيح الحد هي من علامة (أومرون)
VI. عربة السيارات وآلية الجر
تتكون العربة من إطار ، وتغليف فرن العربة ، ولوحة أسفل الفرن ، وآلية سحب العربة. يتم لحام الإطار من الصلب القناة ،مع ألواح جانبية 10 ملم وألواح أسفل 5 ملم (Q235)، صلبة وموثوق بها، لا يمكن تشويهها بسهولة أو تشويهها.
تتكون الطبقة العازلة السفلية لقاعدة فرن العربة من طبقتين من الطوب المتناوب من الأرض الدياتومية والطوب المستقيم الخفيف ،بينما يتم بناء الطبقة الحارقة باستخدام الطوب الثقيليستخدم محيط العربة طوباً غير منتظمة الشكل لمنع غاز الفرن من الاتصال مباشرةً بالألواح الجانبية للعربة.يتم بناء الطبقة الحارقة على العربة على شكل خندق لوضع عناصر التدفئة، والتي تعمل أيضا كدعم للصفحة السفلية الفرن.
الصفيحة السفلية للفرن مصنوعة من الصلب المصبوب CrMnN بسماكة إجمالية 30 مم.تستقر فوق الخندق الذي يتم فيه وضع عناصر التدفئة لمنع سقوط الأكسيدات على عناصر التدفئة بعد تسخين القطعةتم تجهيز لوحة أرضية الفرن بتصميم سريع لمنع الحركة.
يتم تجهيز الجزء الخلفي من العربة بتواصلات RT0 المتحركة والثابتة لتوصيل الطاقة ، مما يكمل إمدادات الطاقة إلى عناصر التدفئة على العربة.هذه الطريقة للاتصال لديها مساحة اتصال كبيرة وكافية، اتصال جيد، وليس هناك شرارات كهربائية أو ارتفاع درجة حرارة بعد الاستخدام لفترة طويلة.
يستخدم جهاز الجر هيكل الإطار لحمل الحمل والحركة. يتم لحام الإطار بشكل رئيسي من الفولاذ 16 قناة والصفائح الفولاذية.العجلات مصنوعة من فولاذ 45 # مع مقاومة قوية للاستعمال- التشغيل هو محرك بالإضافة إلى جهاز تخفيف، مع سرعة الدخول / الخروج من 6 إلى 8 م / دقيقة، مدفوعة بمحرك واحد.
يتم تجهيز كل من مدخل الفرن ومخرج مع آليات الحد الأمني المزدوجة وآليات التثبيت إذا لم تصل العربة إلى الموقف الصحيح.لا يمكن فتح باب الفرن أو إغلاقه، ولا يمكن تشغيل جسم الفرن بأكمله. المحركات المزامنة ذات العجلات تجعل دخول العربة والخروج مرنة ومستقرة وموضعة بدقة.
VII نظام الدوران الهوائي الساخن
لتحقيق درجة حرارة فرن متساوية ، يتم تثبيت 4 مروحة دائرة طرد مركزي في الجزء العلوي من الفرن على طول طوله ، لكل منها 7.5 كيلوواط ، محركات 4 مراحل.شفرات المروحة والعمود مصنوعة من 304 الفولاذ المقاوم للصدأالمروحة هي تصميم من قطعة واحدة، مع الدوار المحرك وعقب المروحة كوحدة واحدة، وتوفير سرعة مستقرة، وانخفاض في الضوضاء، وتدفق الهواء القوي.
ويتم تصنيع آلية توجيه هواء الفرن من صفيحة فولاذية مقاومة للحرارة SUS304 ، مع جدران التحريك على كلا الجانبين.يتم تصميم اتجاه تداول الهواء الساخن على أنه أفقي تدفقات الهواء أفقيا من جانب واحد من جدار الحمل إلى الجانب الآخر، أي أن الهواء يمر من وسط كل طبقة من قطع العمل. هذا مسار تدفق الهواء يضمن تسخين متساوية ودرجة حرارة موحدة للقطع العمل، مما يحسن من أداء المنتج.
I. خلفية المشروع ومنطق مطابقة القدرات
تتضمن هذه الدراسة الحالة خط إنتاج لتسخين الحرارة بالتحفيز من سبيكة الألومنيوم، معالجة قضبان سبيكة الألومنيوم A6061 و 5083-H111 بقطر Ø245 ملم وطول 500 ملم، يزن كل منها 68.406 كجم.
مسار استنتاج تصميم القدرة هو كما يلي: مع وقت دورة 246 ثانية لكل قطعة ، تقسيم 3600 ثانية إلى 246 ثانية يعطي 14.634 قطعة في الساعة ؛ مضاعفة 14.634 قطعة بمقدار وزن قطعة واحدة 68.406 كجم يعطي قدرة إنتاجية تبلغ حوالي 1000 كجم في الساعة. تظهر سلسلة الحسابات هذه أن وقت الدورة هو المعلم الأساسي لتكوين طاقة خط الإنتاج بأكمله,سرعة آلية النقل، ومنطق فرز ليس مؤشرا يمكن تعديله تعسفيا.
درجة حرارة التدفئة المطلوبة هي 480 إلى 495 درجة مئوية، مع انحراف مسموح به من ± 15 درجة مئوية. نطاق درجة حرارة التشغيل المذكور في مشروع المعدات هو 460 إلى 480 درجة مئوية،يظهر انحراف طفيف عن نطاق متطلبات العملية للمشتريهذا الاختلاف يتطلب عادة تأكيد المعايرة خلال مرحلة التشغيل بناءً على عملية التزوير الفعلية.
II. تكوين نظام إمدادات الطاقة
مصدر طاقة التدفئة يستخدم مصدر طاقة IGBT رقمي بالكامل ، نموذج IGBT300/0.15، مع طاقة مقياسية تبلغ 300 كيلوواط وتردد اسمي يبلغ 0.15 كيلو هرتز، أي 150 هرتز.9.
يجمع العاكس بين التايريستورات السريعة ووحدات IGBT ، بجهد دخل 380 فولت وجهد خروجي 1000 فولت. يحتوي برنامج التحكم على تنظيم التوتر التلقائي.أجهزة الحماية تغطي التيار الزائد، الإفراط في الجهد، التأرجح، التأمين السريع، تشوهات التردد، وتشوهات مياه التبريد.
يتم صنع لفائف الاستقبال من أنبوب النحاس بنقاء لا يقل عن 99.9 ٪ وسمك الجدار لا يقل عن 2.0 ملم ، باستخدام لويانغ النحاس T2 أنبوب النحاس الخالي من الأكسجين. بعد التلف ،يتم غسل الملف بالحمض، معالجة البياضات العازلة عالية درجة الحرارة، وتخزين الفرن المقاومة لضمان العزل الجيد، مع مقاومة الجهد (إلى الأرض) لا يقل عن 5000 فولت.عمر طلاء الملفات لا يقل عن 8أوراق الفرن تستخدم أنابيب من الفولاذ المقاوم للصدأ
III. اختيار التردد وخصائص الحمل
التردد الاسمي لهذا الجهاز هو 150 هرتز، والتي تقع ضمن نطاق التسخين الحراري التردد المتوسط.بمجرد تحديد قيم الحثية L ومكثف التعويض، يتم تحديد تردد الرنين الطبيعي أيضًا. مع تغير معوقة الحمل (المحفز) ، تتحرك التردد الطبيعي أيضًا ، يكون التردد أقل عندما يكون الفرن فارغًا أو مشحونًا بشكل خفيف.و أعلى عندما يكون الفرن محمل بالكامل بمادة باردة.
هذه الخصائص الحمل يفرض متطلبات على مرحلة بدء التشغيل: كلما اقتربت تردد بدء التشغيل من تردد الحمل الفعلي، كلما ارتفع معدل نجاح بدء التشغيل.طريقة تشغيل مسح التردد المعتمدة في الاقتراح ترسل مجموعة من الترددات التي تغطي نطاق التغير في تردد الحمل لتشغيل المعدات، لا تتأثر بتغيرات الحمل ، وبالتالي تحسين موثوقية بدء التشغيل. تستخدم المعدات التحكم التلقائي في تتبع التردد أثناء التشغيل ، ولا يتطلب تعديل يدوي.عندما تستخدم في نطاقات تردد مختلفة، ببساطة توصيل البنك مكافأة مكثف مناسبة تعديل إلى قيمة المعوقة المناسبة.
IV - معايير نظام مياه التبريد
مطلوب أن تكون درجة حرارة مدخل مياه التبريد من 5 إلى 35 درجة مئوية، ودرجة حرارة المخرج أقل من 55 درجة مئوية، وضغط العمل من 0.2 إلى 0.3 مبا. معدل تدفق مياه التبريد لقسم إمدادات الطاقة هو 7.5 م3/ساعة، وبالنسبة لقسم جسم الفرن هو 37.5 م 3 / ساعة ، مع حاجة إجمالية للمياه 45 م 3 / ساعة. تستخدم طريقة التبريد برج تبريد دائرة مغلقة.
منطق تخطيط دائرة المياه الداخلية لخزانة الطاقة يستحق شرحًا منفصلًا: جميع الأنبوبات مصنوعة من المطاط الخالي من الكربون ،ويتم الحفاظ على طول مسار المياه بين المكونات على 1 على الأقل.5 إلى 2 متر لتجنب عدم استقرار المعدات الناجم عن التلوث المتقاطع بين المكونات عبر مسار المياه.تستخدم الأنابيب الحمراء للمياه العائدة (المياه الساخنة) والأنابيب الزرقاء للمياه الداخلية (المياه الباردة)، للتمييز السريع لتوجيه التدفق. يستخدم خزان المياه المعدني الداخلي 304 الفولاذ المقاوم للصدأ لتزويد المياه المركزي. يتم تثبيت أجهزة استشعار درجة الحرارة على جميع أنابيب الفرع وترقيمها.عندما تكون درجة حرارة الماء غير طبيعية، نظام التحكم ينبه ويظهر رقم خط المياه المعيب على الشاشة اللمسية.
V. آلية نقل وفرز ميكانيكية
يتم وضع القضبان بشكل جيد على منصة التخزين يدويًا. تتحول آلية الدوران القضبان إلى حوض التغذية وفقًا لإيقاع التسخين.آلية التغذية هو نظام تغذية أسطوانة التي تغذي بسرعة موحدة وفقا للإيقاع.
يتم تجهيز نهاية التفريغ بجهاز التفريغ السريع يتكون من عجلة عمود هكساجونال تبرد بالماء وسلسلة ناقلة ، مع قوة كافية لمنع المواد من الانقلاب ،والقوة الهيكلية ومقاومة درجات الحرارة العالية تلبية احتياجات مواصفات المواد المختلفة في هذا المشروع.
آلية التصنيف هي تصميم من ثلاثة أجزاء يمكن أن تفصل بسرعة ودقة وبسرعة مواد منخفضة درجة الحرارة وذات درجة حرارة عالية ، ونقلها إلى صناديقها الخاصة عبر الممرات.يجب أن يتم التحكم في درجة حرارة التكوير الأولية للقطع المكوّرة بين 480 و 495 درجة مئوية (يمكن ضبط الإعداد وفقًا لعملية العميل)يتم تصنيف الصناعات الصناعية داخل هذا النطاق الحراري إلى المرحلة التالية من المعالجة، حيث يتم تصنيف الصناعات الصناعية تحت أو فوق درجة حرارة الصناعة الصناعية إلى علب مختلفة، مع معدل تصنيف 100٪.
القياس والتحكم في درجة الحرارة
يتم تثبيت جهاز قياس درجة الحرارة المخصص من سبيكة الألومنيوم في منفذ الفرن للمحفز. يتم إجراء فتحة على جانب الفرن على مسافة معينة من منفذ،ويتم تثبيت جهاز خاص لقياس درجة حرارة سبيكة الألومنيوم لتلبية احتياجات قياس درجة الحرارة في ظروف العمل المختلفةعندما يكون فارق درجة حرارة جهاز القياس كبير جدا أو تكون درجة الحرارة غير طبيعية، يتم تشغيل إنذار صوتي ومرئي.
ويمكن عرض درجة حرارة التشكيل الأولية في الوقت الفعلي على واجهة الإنسان والآلة وشاشة كبيرة. قياس درجة الحرارة يستخدم مقياس الحرارة بالأشعة تحت الحمراء،مزودة بوظائف عرض درجة الحرارة وتخزين (فترة تخزين 180 يومًا)، وأجهزة إنذار الحد العلوي والسفلي. لا يتأثر جهاز قياس درجة الحرارة بمقاييس أكسيد السطح أو الغبار أو الدخان أو بخار الماء.يتم ضمان دقة وقوة جهاز قياس درجة الحرارة لمدة 12 شهرًا.
VII. التحكم الكهربائي وواجهة الإنسان والآلة
تتبنى خزانة التحكم صندوق تحكم مكامل كهروميكانيكي ، مصنوع من لوحة عالية المقاومة مع طبقة مسحوق لمنع الأكسدة.يتم تصنيع خزانة التحكم الخارجية وفقا لمستوى حماية لا يقل عن IP54المكونات الكهربائية الرئيسية منخفضة الجهد في الخزانة هي ماركة شنايدر الكهربائية، مفاصل الدوائر هي تشينت، والكابلات هي كابلات النحاس القلبية عالية الجودة، وخطوط الإشارة هي كابلات محمية.
PLC هي وحدة من سلسلة Siemens S7 مع وحدة واجهة الاتصالات Profinet ، وتشمل تصميم البرنامج رد فعل معلومات العيب ونظام التشخيص الذاتي.
تتبنى واجهة الإنسان والآلة شاشة لمسة ملونة (15 بوصة) من بكين كونلون تونغتاي. يمكن إدخال الإعدادات المتعلقة بالبرنامج عبر لوحة المفاتيح اللمسية ،ويمكن استفسار وطباعة معايير المنتج المحققة والمخزنة (قادرة على تحميل وقراءة أكثر من 50 نوع من معايير العملية) في أي وقتيمكن تعيين وقت الدورة (وقت الدخول المباشر) وطول المواد على هذه الشاشة ، ويمكن للشاشة تسجيل كمية المواد منخفضة درجة الحرارة ، المواد المؤهلةومواد عالية درجة الحرارة.
يتم تقسيم التشغيل إلى حالتين: أوتوماتيكية ويدوية ، يتم تشغيلها عن طريق مفتاح تحديد موقعين. في الوضع التلقائي ،يمكن بدء الجهاز بأكمله ووقف باستخدام أزرار البدء ووقف فقطفي الوضع اليدوي ، يمكن بدء وظائف مختلفة بشكل فردي باستخدام أزرار ، مع إجراء جميع العمليات على شاشة اللمس.
وظيفة تحديد العيوب الذكية تعرض محتوى العيوب وتقدم الحلول المقابلة عند حدوث خطأ في التشغيل أو إنذارات حالة العمل الخاصة.تمكين المشغلين من التعامل بسرعة مع أكثر من 90% من الأخطاء الشائعة. خزانة إمدادات الطاقة المتوسطة التردد مجهزة لوحة تشخيص الأخطاء. عندما يواجه النظام أخطاء مثل الإفراط في الجهد، والتيار الزائد، انقطاع المياه، أو فشل الصمام،انه يوقف على الفور الجهاز ويقطع تلقائيا مفتاح الطاقة الرئيسي.
ثامن - أنماط عمل خاصة لمؤسسات التصنيع
وضع العمل الأولي: عندما تبدأ كل نوبة ، يتم تشغيل نظام التدفئة بالاندفاع وتكون درجة الحرارة داخل فرن الاندفاع هي درجة الحرارة الأولية.لتقليل توليد المواد منخفضة درجة الحرارة، هذا الوضع يزيد أو يحافظ على الطاقة وفقًا لذلك في الإيقاع أو السرعة عندما يتم تغذية المادة المحمية في إيقاع أو سرعة ، مما يضمن أن يصل كل قضيب إلى درجة حرارة التكليف.
وضع القائمة: عندما يقوم المستخدم بإعادة تسخين القائمة ، فإنه يحتاج فقط إلى إدخال رقم الطلب في القائمة ،ونظام التدفئة بالاندماج يعمل تلقائيًا وفقًا لبيانات التدفئة في القائمة دون ضبط يدويلضمان الاتساق في جودة تسخين المنتج.
وضع تنظيف الفرن: عندما يكون تنظيف الفرن مطلوبًا بعد يوم العمل.ببساطة تنشيط وضع تنظيف الفرن يسبب آلية التغذية لدفع المواد المزيفة فارغة في غرفة الفرن وفقا للإيقاع المحدد، مع انخفاض الطاقة تدريجيا، وتعظيم وفورات الطاقة خلال عملية تنظيف الفرن.